
Ventilguss-Leitfaden: Materialien, Gussverfahren, Fehler und Auswahl
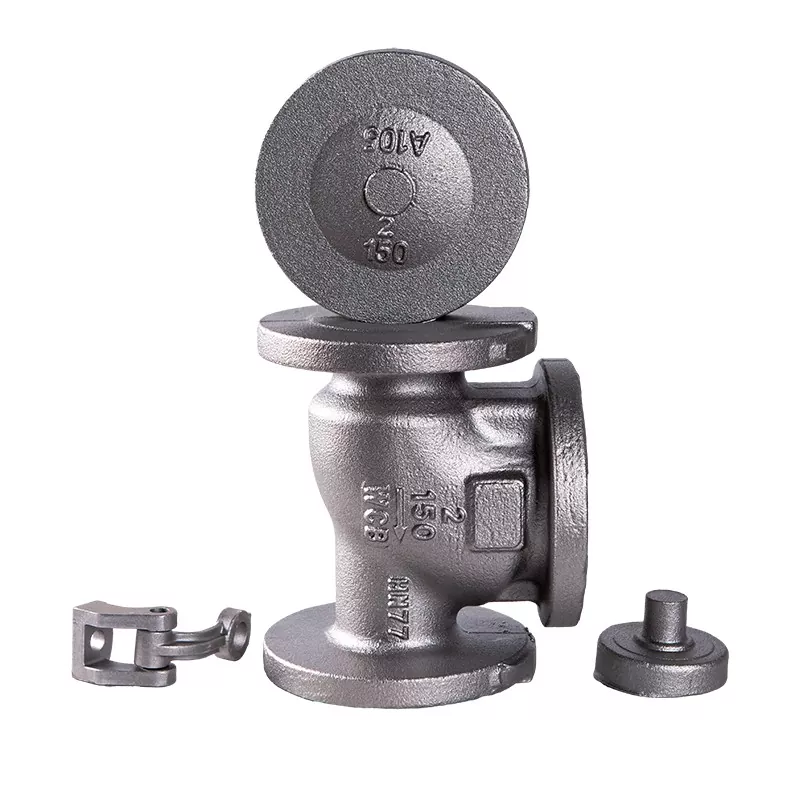
Ventilguss ist ein wichtiger Herstellungsprozess zur Herstellung von Ventilgehäusen, Ventildeckeln, Deckeln und anderen druckführenden Bauteilen. Im Vergleich zur Bearbeitung eines Ventilkörpers vollständig aus Vollmaterial ermöglicht das Gießen den Herstellern die Herstellung komplexer Durchflusskanäle und großer Ventilstrukturen mit effizienterer Materialausnutzung.
Allerdings ist nicht jede Gussmethode oder jedes Gussmaterial für jede Ventilanwendung geeignet. Arbeitstemperatur, Druck, Flüssigkeitseigenschaften, Ventilgröße, Materialanforderungen und Produktionsmenge wirken sich alle auf den Gussprozess und das endgültige Bauteildesign aus. In diesem Leitfaden werden die wichtigsten Arten erläutertVentilguss, häufig verwendete Materialien, Herstellungsprozesse, Gussfehler und wichtige Punkte, die bei der Beschaffung von gegossenen Ventilkomponenten zu berücksichtigen sind.
Warum wird Guss für die Ventilherstellung verwendet?
Der Ventilkörper enthält häufig interne Strömungskanäle, Hohlräume, Sitze und Verbindungsstrukturen. Durch Gießen kann ein Großteil dieser Geometrie vor der Bearbeitung geformt werden, wodurch die Menge an Material reduziert wird, die bei der anschließenden Bearbeitung entfernt werden muss.
Zu den Hauptvorteilen gehören:
- Geeignet für komplexe Ventilkörpergeometrien
- Kann große und schwere Bauteile herstellen
- Ermöglicht die Verwendung verschiedener Metalllegierungen
- Reduziert den Bearbeitungsaufwand für bestimmte Designs
- Geeignet sowohl für Einzelkomponenten als auch für größere Produktionsserien
Gängige Ventilgussverfahren
Verschiedene Gussverfahren bieten unterschiedliche Maßhaltigkeit, Oberflächenbeschaffenheit, Produktionseffizienz und Kosten.
Sandguss
Sandguss wird häufig für Ventilgehäuse und andere relativ große Metallkomponenten verwendet. Um ein Muster herum wird eine Sandform geformt und geschmolzenes Metall in den Formhohlraum gegossen.
Dies ist besonders nützlich, wenn Ventilkomponenten groß sind, komplexe interne Durchgänge haben oder flexible Produktionsmengen erfordern.
Feinguss
Beim Feinguss wird ein Einweg-Wachsmodell verwendet, um einen detaillierten Formhohlraum zu erzeugen. Es können Bauteile mit relativ komplexen Formen und guter Maßgenauigkeit hergestellt werden.
Dieser Prozess wird häufig in Betracht gezogen, wenn Ventilkomponenten kleinere Abmessungen, eine detaillierte Geometrie oder strengere Maßanforderungen haben.
Druckguss
Beim Druckguss wird geschmolzenes Metall unter Druck in eine wiederverwendbare Metallform gepresst. Es kann eine hohe Produktionseffizienz und einheitliche Abmessungen für geeignete Materialien und Ventilkomponenten bieten.
Allerdings ist Druckguss nicht für jede Ventilanwendung geeignet, insbesondere wenn das Material, die Druckanforderungen, die Bauteilgröße oder die Betriebsbedingungen eine andere Gussmethode erfordern.
Schleuderguss
Beim Schleuderguss wird geschmolzenes Metall durch Rotation an der Formwand verteilt. Es wird hauptsächlich mit zylindrischen oder ringförmigen Bauteilen in Verbindung gebracht und kann für bestimmte Ventilteile und zugehörige Industriekomponenten nützlich sein.
Gängige Materialien für den Ventilguss
Das Gussmaterial sollte entsprechend der Betriebsumgebung des Ventils und nicht nur nach dem Kaufpreis ausgewählt werden.
| Material | Typische Merkmale | Allgemeine Überlegungen |
|---|---|---|
| Kohlenstoffstahl | Gute Festigkeit und allgemeine industrielle Leistung | Je nach Druck, Temperatur und Flüssigkeitsbedingungen sollten geeignete Legierungen und Güten ausgewählt werden |
| Edelstahl | Gute Korrosionsbeständigkeit | Wird oft für korrosive oder anspruchsvolle Flüssigkeitsumgebungen ausgewählt |
| Legierter Stahl | Je nach Legierungszusammensetzung verbesserte mechanische und temperaturbezogene Eigenschaften | Wird verwendet, wenn Standard-Kohlenstoffstahl die Serviceanforderungen möglicherweise nicht erfüllt |
| Sphäroguss | Gute Festigkeit und Gießbarkeit | Häufig in industriellen und wasserbezogenen Ventilanwendungen |
| Gusseisen | Gute Gießbarkeit und Kosteneffizienz | Die Anwendung sollte entsprechend den Druck-, Temperatur- und Korrosionsanforderungen beurteilt werden |
Wie funktioniert der Ventilgussprozess?
1. Ventildesign und Mustervorbereitung
Der Herstellungsprozess beginnt mit der Konstruktion der Ventilkomponenten. Das Gussmodell muss die erforderliche Form, Abmessungen, Bearbeitungszugabe, Schrumpfung und interne Durchgänge berücksichtigen.
2. Formenbau
Entsprechend der gewählten Gießmethode wird eine Form hergestellt. Die Form muss die Ventilgeometrie genau reproduzieren und gleichzeitig ermöglichen, dass das geschmolzene Metall ordnungsgemäß in den Hohlraum fließt.
3. Metallschmelzen
Die ausgewählte Legierung wird unter kontrollierten Bedingungen geschmolzen. Um konsistente Materialeigenschaften aufrechtzuerhalten, müssen die chemische Zusammensetzung und die Schmelztemperatur überwacht werden.
4. Gießen
In die vorbereitete Form wird geschmolzenes Metall gegossen. Das Anguss- und Zufuhrsystem hilft, den Metallfluss zu kontrollieren und die Schrumpfung während der Erstarrung auszugleichen.
5. Erstarrung und Abkühlung
Das Metall verfestigt sich allmählich in der Form. Die Abkühlungsbedingungen können sich auf die Mikrostruktur und Dimensionsstabilität des Gussstücks auswirken und das Potenzial für innere Defekte verringern.
6. Entfernen und Reinigen des Gussstücks
Nach dem Erstarren wird der Guss aus der Form genommen. Sand, Anschnitte, Steigleitungen, Grate und anderes unerwünschtes Material werden vor der Weiterverarbeitung entfernt.
7. Wärmebehandlung
Je nach Material und Anwendung kann eine Wärmebehandlung eingesetzt werden, um die erforderlichen mechanischen Eigenschaften und den Materialzustand zu erreichen.
8. Bearbeitung
Beim Gießen entsteht normalerweise die Grundform und nicht die endgültige fertige Ventilkomponente. Kritische Oberflächen wie Anschlussflächen, Ventilsitze, Spindelöffnungen und Dichtungsbereiche werden auf die erforderlichen Abmessungen bearbeitet.
9. Inspektion und Prüfung
Der fertige Guss ist entsprechend den geltenden technischen Anforderungen zu prüfen. Abhängig von der Ventilanwendung kann die Inspektion eine Maßprüfung, eine visuelle Prüfung, eine Materialprüfung und eine zerstörungsfreie Prüfung umfassen.
Häufige Ventilgussfehler
Die Gussqualität hat einen direkten Einfluss auf die Zuverlässigkeit der fertigen Ventilkomponente. Wenn die Formkonstruktion, die Metalltemperatur, das Gießen, die Zuführung oder die Erstarrung nicht ordnungsgemäß kontrolliert werden, können verschiedene Fehler auftreten.
Porosität
Unter Porosität versteht man Hohlräume oder gasbedingte Hohlräume im Gussstück. Übermäßige Porosität kann die Integrität druckführender Ventilkomponenten beeinträchtigen.
Schwindung
Schrumpfung kann auftreten, wenn sich geschmolzenes Metall während der Erstarrung zusammenzieht. Das richtige Design des Steigrohrs und des Zuführsystems ist wichtig, um schrumpfungsbedingte Fehler zu reduzieren.
Einschlüsse
Nichtmetallische Einschlüsse oder unerwünschte Partikel können im Gussstück eingeschlossen werden. Saubere Schmelzpraktiken und geeignete Form- und Gießverfahren tragen dazu bei, dieses Risiko zu verringern.
Risse
Aufgrund von thermischen Spannungen, Materialeigenschaften oder ungeeigneten Gussbedingungen können beim Erstarren oder Abkühlen Risse entstehen.
Fehlläufe und Cold Shuts
Ein Fehllauf tritt auf, wenn geschmolzenes Metall den Formhohlraum nicht vollständig ausfüllt. Ein Kaltverschluss kann auftreten, wenn getrennte Metallströme aufeinandertreffen, ohne richtig zu verschmelzen. Beide Fehler können die endgültige Geometrie und Integrität des Gussstücks beeinträchtigen.
Wie wählt man den richtigen Ventilguss aus?
VentilgussDie Auswahl sollte bei den Betriebsbedingungen und nicht bei der Gießmethode selbst beginnen.
Berücksichtigen Sie das Ventilmaterial
Bestimmen Sie, ob für die Anwendung Kohlenstoffstahl, Edelstahl, legierter Stahl, Sphäroguss, Gusseisen oder eine andere Legierung erforderlich ist. Bei der Materialauswahl sollten Korrosion, Temperatur, Druck und Flüssigkeitsverträglichkeit berücksichtigt werden.
Berücksichtigen Sie Ventilgröße und -geometrie
Große Ventilkörper und Komponenten mit komplizierten Innenkanälen erfordern möglicherweise andere Gussverfahren als kleinere Präzisionskomponenten.
Berücksichtigen Sie Betriebstemperatur und -druck
Druck und Temperatur beeinflussen die Material- und Fertigungsanforderungen druckführender Ventilkomponenten. Der Guss sollte für die tatsächlichen Betriebsbedingungen geeignet sein und nicht nur nach der Nenngröße des Ventils ausgewählt werden.
Berücksichtigen Sie die Produktionsmenge
Bei Kleinserien oder großen Bauteilen kann ein flexibles Gießverfahren wie Sandguss sinnvoll sein. Die Produktion großer Stückzahlen rechtfertigt möglicherweise Werkzeuge und Prozesse, die auf eine höhere Wiederholgenauigkeit und Produktionseffizienz ausgelegt sind.
Was sollten Sie beim Kauf von Ventilgussteilen beachten?
Für Ventilhersteller, Maschinenbauunternehmen und industrielle Einkäufer sollten vor der Bestellung mehrere Details bestätigt werden.
- Materialqualität und chemische Zusammensetzung
- Anwendbarer Herstellungsstandard
- Abmessungen des Ventilkörpers
- Bearbeitungszugabe
- Erforderliche Wärmebehandlung
- Oberflächenzustand
- Maßtoleranzen
- Anforderungen an die zerstörungsfreie Prüfung
- Druckbedingte Anforderungen
- Prüf- und Dokumentationspflichten
Warum ist die maschinelle Bearbeitung nach dem Ventilguss wichtig?
Durch Gießen entsteht die Grundform des Ventilkörpers, viele kritische Oberflächen erfordern jedoch eine zusätzliche Bearbeitung. Dichtflächen, Flanschflächen, Gewindebereiche, Bohrungsabmessungen und andere Funktionsmerkmale müssen den vorgegebenen Maßanforderungen entsprechen.
Aus diesem Grund sollten Ventilguss und -bearbeitung als Teil desselben Herstellungsprozesses betrachtet werden. Eine gute Gussqualität bietet eine stabile Ausgangslage für die anschließende Bearbeitung und Prüfung.
Ventilguss vs. geschmiedete Ventilkomponenten
| Vergleich | Ventilguss | Ventilschmieden |
|---|---|---|
| Komplexe Geometrie | Gut geeignet für komplexe Formen und Innendurchgänge | Je nach Komponentendesign eingeschränkter |
| Große Komponenten | Passend für viele große Ventilkörper | Möglicherweise ist eine größere Umformkapazität erforderlich |
| Materialnutzung | Kann die Bearbeitung von Vollmaterial reduzieren | Hängt vom Schmiededesign und den Bearbeitungsanforderungen ab |
| Produktionsflexibilität | Für unterschiedliche Anforderungen stehen mehrere Gießverfahren zur Verfügung | Die Prozessauswahl hängt stark vom Material und der Bauteilgeometrie ab |
| Interne Passagen | Kann mithilfe von Kernen komplexe Passagen bilden | Möglicherweise sind zusätzliche Bearbeitungs- oder Umformvorgänge erforderlich |
Häufig gestellte Fragen zum Ventilguss
Wofür wird Ventilguss verwendet?
Ventilguss wird üblicherweise zur Herstellung von Ventilkörpern, Ventildeckeln, Abdeckungen, Gehäusen und anderen Komponenten verwendet, bei denen vor der Bearbeitung komplexe Metallgeometrien geformt werden müssen.
Welches Material eignet sich am besten für den Ventilguss?
Es gibt kein einzelnes Material, das für jedes Ventil geeignet ist. Je nach Druck, Temperatur, Korrosion, Flüssigkeitseigenschaften und geltenden Normen können Kohlenstoffstahl, Edelstahl, legierter Stahl, Sphäroguss und Gusseisen verwendet werden.
Ist Sandguss für Ventilkörper geeignet?
Ja. Sandguss ist für Ventilkörper weit verbreitet, insbesondere für größere Komponenten und Konstruktionen mit komplexen Innenkanälen. Der geeignete Prozess hängt immer noch vom Material, den Abmessungen, den Qualitätsanforderungen und der Produktionsmenge des Bauteils ab.
Erfordert der Ventilguss eine maschinelle Bearbeitung?
In den meisten Fällen ja. Beim Gießen wird die Grundgeometrie des Bauteils hergestellt, während durch spanabhebende Bearbeitung die erforderlichen Abmessungen und Funktionsflächen erreicht werden.
Wie können Gussfehler reduziert werden?
Die Fehlerkontrolle beginnt mit einem geeigneten Modell- und Formdesign, der richtigen Metallzusammensetzung und Temperaturkontrolle, einer effektiven Anguss- und Zuführung, einer kontrollierten Erstarrung und einer geeigneten Inspektion nach dem Gießen.
Abschluss
Ventilguss bietet eine effiziente Möglichkeit, Ventilgehäuse und andere komplexe Metallkomponenten vor der Bearbeitung und Endkontrolle herzustellen. Das geeignete Gießverfahren hängt vom Material, der Größe, der Geometrie, den Betriebsbedingungen, der Produktionsmenge und den Qualitätsanforderungen des Ventils ab.
Für Käufer, die Ventilgussteile beziehen, ist es wichtig, vor der Bestellung die Materialqualität, das Gussverfahren, die Abmessungen, die Bearbeitungsanforderungen, die Wärmebehandlung, die Inspektionsstandards und die Dokumentation zu bestätigen. Ein Lieferant, der in der Lage ist, Guss, Bearbeitung, Inspektion und Qualitätskontrolle als integrierten Prozess zu verwalten, kann auch die Beschaffung fertiger Ventilkomponenten vereinfachen.
Anfrage absenden

X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie